
 英語

仕様書がすべてを伝えていない理由
公称容量が同じでケーキ乾燥度も同じである 2 台の廃水スクリュープレスは、1 年間の運転後にまったく異なる動作をする可能性があります。安定したモーター電流と適度なポリマー投与量により、その性能が維持されます。もう 1 つは、ケーキの水分が徐々に上昇し、時折詰まりが発生し、ギアボックスが熱くなる様子を示しています。
その違いが設計コンセプトから来ることはほとんどありません。どちらの機械も同じ物理原理を使用しています。つまり、回転スクリューがスラッジをフィルター表面に押し付け、水を絞り出し、固体が排出端に向かって移動します。違いは次のような理由から生じます。 製造工程 — シャフトがどのように加工されるか、フィルターがどのように組み立てられるか、部品がどのように慎重に位置合わせされるか、そして工場出荷前に機械がどのように誠実にテストされるか。
実際的な結論は直接的です。脱水性能、運転コスト、耐用年数は主に製造段階で決定されます。したがって、廃水スクリュープレスがどのように製造されるかを理解することは技術的に贅沢なことではありません。これは、処理工場で避けられなかったポリマーの支出とダウンタイムを何年も節約できる購入ツールです。
廃水スクリュープレス製造の主な段階
スクリュープレスの製造は 6 つの主要な手順に従います。それぞれが最終的なマシンに痕跡を残します。
- エンジニアリングとプロセス設計
- 材料の選択とトレーサビリティ
- スクリューシャフトとフィルターエレメントの加工
- 溶接とフレームの構築
- 組み立てと調整
- 工場でのテスト
エンジニアリングとプロセス設計
製造はネジ形状の計算から始まります。エンジニアは、対象となるスラッジの種類、供給濃度、必要な処理量からルートの直径、ピッチ、圧縮比を決定します。これらの数値は脱水ゾーンに沿った圧力プロファイルを定義し、スラッジが排出される前にどれだけの水を除去できるかを決定します。
設計段階ではフィルターの構造も固定します。ウェッジワイヤースクリーンは製紙や食品加工から出る繊維状スラッジに適しています。マルチディスクフィルタースタックは、水を逃がすためのより大きな開口面積を提供するため、油性の低濃度スラッジに適しています。これらの設計が現場でどのように動作するかを更新する必要がある場合は、以前の記事で説明しています。 スクリュープレス内での脱水プロセスの仕組み .
材料の選択とトレーサビリティ
最初の物理的な決定は、ステンレス鋼のグレードです。 SUS304 は都市汚泥や多くの工業用流路のデフォルトです。 SUS316 は耐塩化物性のためにモリブデンを添加しており、化学廃水や海岸施設などの腐食性化学物質が存在する場所で指定されています。
材料の選択を主張するのは簡単ですが、検証するのは困難です。本格的な工場は、実際の合金組成を確認する工場証明書を保持し、機械に供給しています。フレームとスラッジホッパーの板厚も重要です。薄いフレームは時間の経過とともに曲がり、回転部分の位置がゆっくりと変化します。グレードの詳細な比較については、当社の技術ノートをご覧ください。 スクリュー汚泥脱水機用のステンレス鋼の選択 に、証明書に含めるべき内容と、各グレードがどこに該当するかを示します。
ねじ軸とフィルターエレメントの加工
ネジシャフトはCNC旋盤で加工されており、全長にわたって外径が一定になります。振れ(実際の回転軸からのシャフトの偏差)は、通常、シャフトの長さ 1 メートルあたり 0.1 mm 以下に制御されます。この値を超えるシャフトはスラッジをフィルターの片側に押し付け、不均一なスクリーンの摩耗を引き起こし、ケーキの乾燥度を永続的に低下させます。
マルチディスクプレスでは、各フィルターディスクは平らで厚さが均一でなければなりません。ディスクを積み重ねて圧縮すると、個々のディスクの小さな偏差が積み重なり、スロット幅が不均一になります。スロット幅の一貫性は、保持される微細固体の数を直接制御するため、慎重な製造とショートカット製造の最も明確な測定可能な違いの 1 つです。
溶接とフレームの構築
フレーム、汚泥入口ボックス、排出コーンは歪みを抑える治具で溶接されています。スラッジと接触する溶接継ぎ目は面一に研磨されます。これは、粗い溶接エッジが繊維状物質を捕捉し、閉塞の開始点となるためです。
ステンレス鋼の溶接品質はビードの形状だけではありません。プロセス中、溶接部は酸素から保護されなければならず、耐食性を回復するために完成した溶接部は酸洗および不動態化処理される必要があります。このステップを省略すると、溶接線が塩化物に富んだスラッジで孔食が始まる最初の場所になります。
組み立てと調整
最も敏感なステップは、スクリューフライトとフィルター表面の間のクリアランスを設定することです。ほとんどのスクリュー プレスでは、このギャップは 0.5 ~ 1.5 mm であり、全周にわたって一定である必要があります。組立技術者は、ダイヤルインジケータを使用してシャフトを回転させ、いくつかの角度位置を測定してこれをチェックします。
次に、モーター、ギアボックス、スクリューシャフトが結合され、メーカーの仕様に合わせて調整されます。組み立て中に強制的に調整されたカップリングは、数か月後にギアボックスの異音や振動として現れます。これは、設計がサービスフレンドリーであることを示す段階でもあります。アクセス可能なベアリングとフラッシング ポイントは以前に行われた決定の結果ですが、それらが見えるようになるのは今だけです。
工場でのテスト
スクリュープレスを梱包する前に、工場での完全なテストには、水通し、モーター電流と振動の測定、回転方向のチェック、漏れの目視検査が含まれる必要があります。可能であれば、機械は実際のスラッジまたは合成スラッジを使用してテストされ、ケーキの排出挙動を確認します。
工場ではこれらのベースライン値を記録します。同じ番号は、後で顧客のサイトでインストールと起動が正しく完了したことを確認するために使用されます。モデルファミリーだけでなく、特定のマシンのテストレポートを求めるのは通常の専門的な行為です。
日常業務に追従する耐性
一部の製造公差は表面的なものです。スクリュープレスでは、そうでないものもあります。以下の表は、日常の運用に最も大きな影響を与えるパラメータを示しています。
| 製造パラメータ | 代表的なターゲット | 悪い場合の運用効果 |
|---|---|---|
| ネジとフィルターの隙間 | 0.5 ~ 1.5 mm(モデルに応じて) | ケーキの乾燥度が低くなり、ポリマーの消費量が増加します |
| 軸振れ | 最大。シャフト長さ 1 メートルあたり 0.1 mm | 偏摩耗、振動、ベアリングの損傷 |
| フィルターディスクの平面度 | フィルターエリア全域で0.2mm以内 | 溝幅変動、固形物漏れ、詰まり |
| スラッジパスの溶接仕上げ | グラウンドフラッシュ | 繊維の蓄積、詰まり、余分な洗浄の停止 |
| ギアボックスとモーターの位置調整 | メーカー仕様内 | 騒音、振動、ギアボックスの過熱 |
| ステンレス鋼種 | SUS304またはSUS316の工場証明書付き | 腐食、溶接部の亀裂、早期交換 |
製造品質が運用コストに与える影響
ポリマーの消費量
スクリューとフィルターの間のクリアランスが不均一であるため、オペレーターはフロックを無傷に保つためにポリマーの投与量を増やす必要があります。通常、ポリマーは汚泥脱水において最大の化学コストです。適切に製造されたプレス機はフロックに一貫したせん断プロファイルを与えるため、オペレーターは日常的に、より少ない用量で同じケーキ乾燥度を達成します。
エネルギー消費量
スクリュー プレスは、ドライブが低速で動作し、遠心加速ではなく搬送に機械的仕事が使用されるため、すでに遠心分離機やベルト プレスよりもはるかに少ないエネルギーを消費します。製造品質が低い場合、その利点は小さくなります。シャフトの位置がずれたり、ベアリングの取り付けが不十分だと、電気エネルギーが摩擦や熱に変換され、モーター電流が増加し、コンポーネントの寿命が短くなります。混合組成の工業用ストリームの場合、 QXDL132 工業用スクリュープレスモデル は、研磨スラッジ用に構築された耐腐食性接触部品を備えた低速設計の例です。
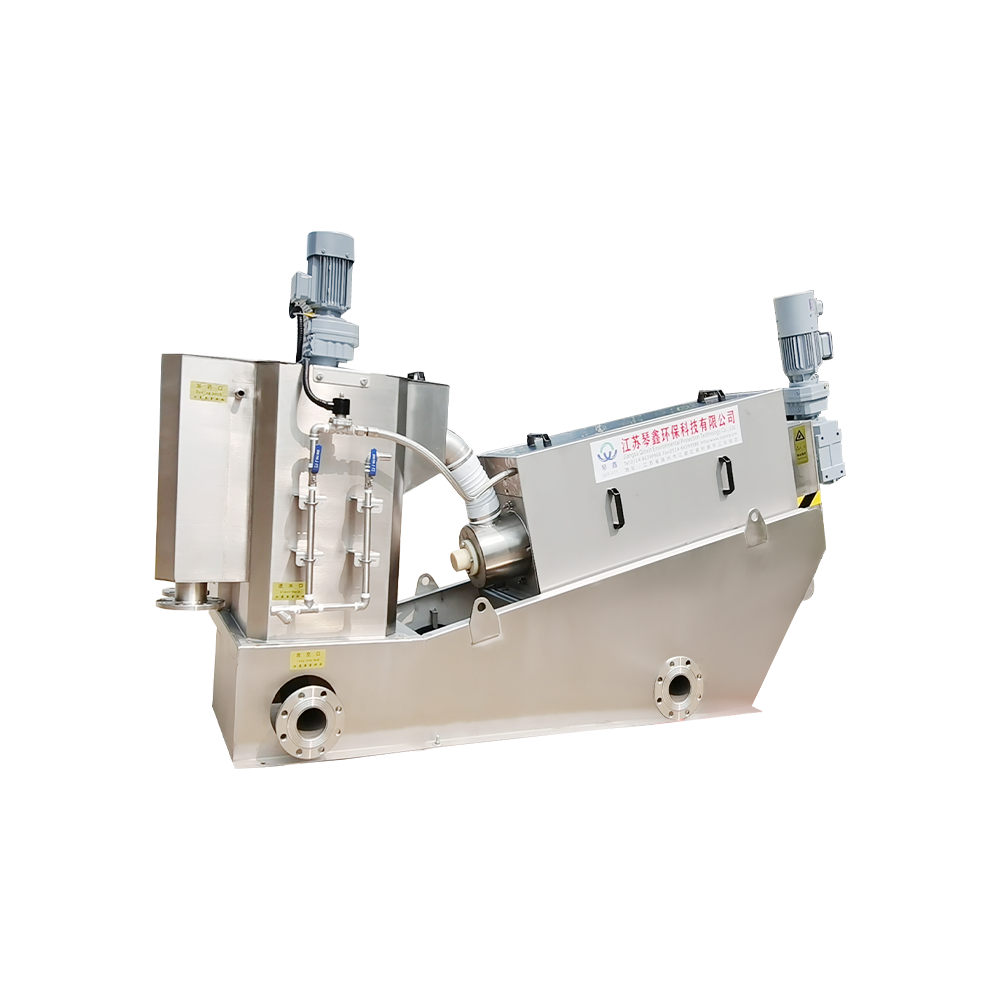 カスタム食品グレード省エネプレス脱水機スパイラルスクリュー汚泥露 揚州秦新環境保護技術有限公司は、中国のカスタム食品グレードの省エネプレス脱水機スパイラルスクリューです。 製品を見る→
メンテナンスと目詰まり
スクリュープレスに関するメンテナンスに関する最も一般的な苦情は、スクリーンの詰まりとベアリングの故障の 2 つです。詰まりの原因は、スロット幅の不一致やスラッジ経路内の溶接の粗さであることがよくあります。ベアリングの故障は、多くの場合、組み立て段階でのシャフトの位置合わせに遡ります。どちらも、運用上の問題になるずっと前に、製造上の問題です。すでに印刷機を操作している場合は、 ステンレス鋼スクリュープレスのメンテナンスと寿命の目安 に、これらの問題を早期に発見するのに役立つ点検ポイントと交換間隔を示します。
注文前に製造品質を確認する
スクリュー プレスのサプライヤーを監査するときは、工場を仕様の一部として扱います。これら 5 つのチェックは、最もリスクの高い領域をカバーします。
- 接液部に使用されるステンレス鋼グレードの製造証明書。
- 購入する特定のマシンの工場テストレポートまたはテストビデオ。
- 溶接実習 — 認定溶接工と標準ステップとしての酸洗い/不動態化。
- シャフト、ディスク、スクリーン、ベアリング、シールなどのスペアパーツを少なくとも 5 年間入手可能。
- 貴社の業界の設備、または同等のスラッジタイプの設備を参照してください。
社内に生産ラインがあり、都市排水プロジェクトや産業排水プロジェクトにわたる歴史を持つメーカーは、約束ではなく文書でこれらの質問に答える可能性が高くなります。の QXDL303 環境に優しい自動脱水機 たとえば、複数の業界にわたって洗練された製品ファミリーから来ています。そのマルチディスク設計は、油性および微粒子スラッジの製造経験を反映しています。同様に、 QXDL354 薬液廃水スクリュープレスモデル は、腐食媒体がフィルタの材質仕様とシールの詳細をどのように変化させるかを示しています。
 家畜排水用自動スクリュープレス汚泥脱水機 家畜廃水処理用の高効率スクリュープレスです。固液分離を自動化し、汚泥の量を減らし、廃棄物の量を減らします。 製品を見る→
 カスタム廃水処理環境に優しいスパイラルスクリュー汚泥脱水機 揚州秦新環境保護技術有限公司は、中国のカスタム廃水処理環境に優しいスパイラルスクリュー汚泥脱水処理装置です。 製品を見る→
最後の実用的なポイントは、機械をスラッジに合わせることです。食品グレードの横型スクリュー プレスは、産業廃水モデルとは異なる衛生基準に従っており、それに応じて機械の詳細も異なります。正しく一致すると、資本コストと運用コストの両方が削減されます。適合が間違っていると、最初のわずかな節約が、何年にもわたるポリマーの使用量の増加と繰り返しのサービス訪問に変わります。
結論
廃水スクリュー プレスの製造プロセスは、処理プラントにとって最も重要な 3 つの数値を決定します。 ケーキの乾燥、ポリマーの消費、予定外のダウンタイム 。材料認証、機械加工公差、アセンブリの調整、および工場でのテストは、抽象的な品質専門用語ではありません。これらは、何年も稼働する印刷機と、常に注意を払う必要がある印刷機との実質的な違いです。
サプライヤーを評価するときは、シャフトがどのように機械加工されているのか、フィルターがどのように組み立てられているのか、そしてテストレポートに実際にどのような内容が記載されているかを確認してください。答えは、公称容量の表よりも機械について詳しく知ることができます。


 TOP