
 英語

ポリマーの投入量は、スクリュー プレスの設置で最も素早く調整できる調整ですが、最も間違えやすい調整でもあります。スラッジを過少投与すると、プレスが細かい固体をスクリーンに押し出します。過剰摂取すると、ケーキが濡れたままの状態でポリマーの含有量が増加します。用量を正しく設定すれば、機械的な変更を 1 つも行うことなく、同じ機械で同じシフト内に著しく乾燥したケーキとより透明な濾液を生産できます。この記事では、ポリマーの投入量が変化すると何が変化するか、どの性能数値が最初に反応するか、印刷機を安定させてコストを制御する投入ウィンドウを確立する方法について説明します。
ポリマーの投与量によってスクリュープレスの結果が急速に変化する理由
スクリュープレス汚泥脱水機は、ベルトプレスや遠心分離機とは動作が異なります。スラッジは供給ゾーンに入り、テーパ付きシャフトに沿って搬送され、そこで圧力が増加すると、固定リングと可動リングの間の隙間から水を押し出します。ポリマーコンディショニングによって作成されるフロック構造は、ケーキがその水をどのように放出するかを決定します。フロックが小さくて弱い場合、それらはスクリーンの隙間を通り抜けて濾液に入り込んでしまいます。フロックが大きすぎて滑りやすい場合、ケーキの中に水を閉じ込めてしまい、圧縮ゾーンで水を絞り出すことができなくなります。言い換えれば、ポリマーの投与量は、印刷機が安定したウィンドウで動作するか、2 つの故障モードのいずれかに向かってドリフトするかを決定します。
2 つの故障モード: 過少投与と過剰投与
過少投与: 弱いフロック、汚れた濾液
ポリマーの添加量が低すぎると、粒子は完全に中和されず、または架橋されません。フロックは小さいままで、混合ゾーンで簡単に剪断され、スクリーンを通過します。最初に目に見える警告は、濁った濾液と戻り流中の浮遊固体の上昇です。深刻な場合には、固形物の回収率が 70% を下回る可能性があります。これは、プラントが同じ汚染負荷を工場の先頭に再循環し、2 回目の処理を行うことを意味します。また、ケーキはより湿って出てきて、弱いフロック構造が圧縮下で崩壊するため、排出端でバラバラになる傾向があります。
過剰摂取: 過剰なポリマー、ウェットケーキ
過剰摂取はさらに欺瞞的です。余分なポリマーがフロックをコーティングして滑りやすくするため、ケーキは水を放出することなく圧縮ゾーンを滑ります。自由水はフロックネットワーク内に閉じ込められたままになり、ケーキの乾燥は横ばいまたは低下します。濾液は再び濁りますが、今回の濁りは未加工の固体ではなく溶解したポリマーに由来します。乾燥トンあたりのポリマー消費量が増加し、注入タンクと濾液チャネルに泡が発生し、スクリーンの清掃をより頻繁に行う必要があります。濾液中の残留ポリマーも、下流の生物学的プロセスまたは膜プロセスを妨げる可能性があります。
ポリマーの投与量によって変化する主要業績評価指標
ポリマーの注入量がスクリュー プレスにどのような影響を与えるかを確認する最良の方法は、3 つの注入状態を並べて比較することです。
| 線量レベル | 固体の捕捉 | ケーキ固形物 | 乾燥トン当たりのポリマーコスト | 営業上の影響 |
|---|---|---|---|---|
| 過少摂取 | 低い;濾液が濁っている | 予想を下回りました。ケーキが崩れる | 一見して低い | スクリーンを頻繁に掃除する。固体は再循環する |
| 最適 | 高い。濾液は透明です | 特定の汚泥の最大値 | バランスのとれた総コスト | 安定した走行。自動洗浄スクリーン |
| 過剰摂取 | 濾液中に高濃度だがポリマーが残留 | 停滞期か衰退期か | 必要以上に高い | スクリーンの汚れ。ネジの滑り。泡立つ |
実際の最適値は、最適値と過剰摂取の間の境界近くにあります。ケーキの乾燥をプラトーに保ち、濾液を透明に保つ最低用量は、総コストの最低用量でもあります。その時点から用量を増やすと、結果は改善されずに化学薬品の費用が追加されます。
フィールドデータ: ポリマーはどのくらいの量のケーキ固形物を追加できるか?
米国の地方自治体の施設では、同じスクリュー プレスを 2 つのポリマー投与量率で稼働させ、通常の生産量の違いを記録しました。で 乾燥トン当たりポリマー 45 有効ポンド 汚泥の、プレスの平均値 ケーキ固形分 18.85 パーセント 。乾燥トンあたり 36 有効ポンドでは、平均は 17.73 パーセントでした。この 1.1 パーセント ポイントの増加は、ポリマーの量が約 25 パーセント増加したことによるものであるため、工場では輸送コストの低下と化学薬品のコストの上昇を比較検討する必要がありました。
より広範なフィールド参照データは同じ方向を指します。適切なポリマータイプと適切な用量を使用すると、スクリュープレスで利益を得ることができます。 乾燥固形分 3 ~ 8 パーセントポイント 同じマシン上で、資本投資なしで。同じ参考データは、間違ったポリマー、または間違った用量で正しいポリマーを使用すると、その利点が完全に消去される可能性があることも示しています。このため、スクリュープレスの性能が仕様を下回っている場合、ポリマーの投入量が最初に確認すべき項目の 1 つとなります。
汚泥に最適なポリマー投与量を見つける方法
本格的なトライアルではなく、フロックテストから始める
実際の飼料スラッジのサンプル 1 リットルを採取し、使用する予定の濃度のポリマー溶液を加え、穏やかに混合します。フロックのサイズ、フロックの強度、上澄みの透明度の 3 つの点を確認してください。健全なフロックが数秒以内に形成され、軽い撹拌にも耐え、透明な水が残ります。水が濁ったままの場合は、投与量が少なすぎます。水に目に見える綿毛が含まれている場合、または綿毛がベタベタしている場合は、投与量がすでに多すぎます。
印刷機の制御された立ち上がりで確認する
フロックテストで示唆された用量の 60 ~ 70% から始めてください。供給流量を一定に保ち、プレスが安定するまで 15 ~ 20 分間待ちます。 20 ~ 30 分ごとに約 10 ~ 15 パーセントの段階で投与量を増やし、各段階で濾液の濁度、ケーキの乾燥度、およびプレス流を記録します。ケーキの乾燥度は上昇し、その後横ばいになり、その後横ばいまたは減少します。プラトーが始まる直前の用量が実際的な最適量です。毎日の操作では、スラッジの品質の変動の余地を残すために、5 ~ 10 パーセント戻してください。
適切な信号を監視する
濾液の懸濁物質、ケーキの乾燥度、乾燥トンあたりのポリマーのコスト、スクリーンの差圧、および洗浄頻度は、投与量が依然として正しいかどうかを示す 5 つの数値です。ケーキの乾燥だけを追い求めないでください。ケーキ固形分が増加する間に濾液が濁る場合は、単に濾液の問題をケーキの測定基準に変換しているだけです。濾液は早期警報システムです。ケーキは財務結果です。
ポリマーの準備と注入精度: 装置側
ポリマーの劣化が不十分であったり、不均一に希釈されていたり、流入するスラッジの流れと一致しない速度で汲み上げられたりすると、正しい理論的用量であっても機能しません。手動バルブはドリフトするため、オペレーターはそれを毎分監視することはできません。自動投与ユニットは原液を準備し、目標濃度まで希釈し、供給流量に比例して生産量を連続的に計量するため、この問題を解決します。汚泥濃度が一日の中で変化する設備の場合、 可変周波数制御を備えた統合ポリマー注入システム ろ液の品質とポリマー消費量の両方を保護するための実用的な投資です。同一のプレスを備えたプラントが異なる結果を生み出す可能性があるのは、一方のプラントには正確な注入装置があり、もう一方のプラントにはそれがないという理由だけです。
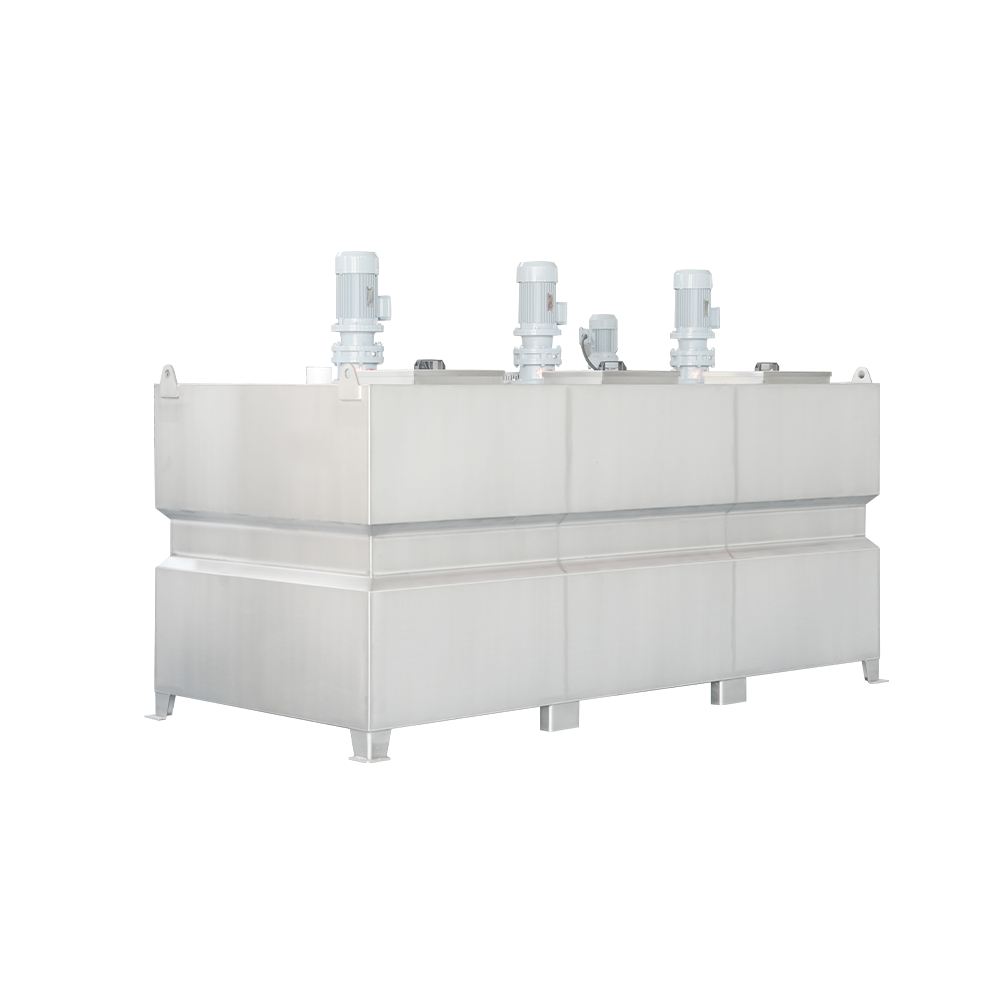 カスタム自動統合粉末化学薬品投与可変周波数投与開発 揚州 Qinxin 環境保護技術有限公司は、中国のカスタム自動統合粉末化学薬品注入可変周波数です。 製品を見る→
スクリュー プレスの設計とポリマー需要との相互作用
プレスの機械設計も、プロセスが線量の変化に対してどの程度敏感であるかに影響します。短い圧縮ゾーンはポリマー品質のあらゆる変化に素早く反応しますが、 多板スクリュープレス汚泥脱水機 長い圧縮ゾーンを使用すると、ケーキがスクリーン上に留まる時間が長くなり、わずかな用量の偏差が吸収されます。これが、同じ汚泥が 2 つの異なる印刷機で同じ用量で異なる方法で脱水される可能性がある理由です。
 カスタム廃水処理環境に優しいスパイラルスクリュー汚泥脱水機 揚州秦新環境保護技術有限公司は、中国のカスタム廃水処理環境に優しいスパイラルスクリュー汚泥脱水処理装置です。 製品を見る→
産業廃水の場合、汚泥の組成は 1 日を通して変化するため、プレス機はオペレーターが常に注意を払うことなくそれらの変化を吸収する必要があります。アン 廃水処理の省エネのために作られた工業用スクリュープレス は、堅牢なスクリーンと広い供給開口部を備えており、用量の偏差に対する許容度が高くなります。
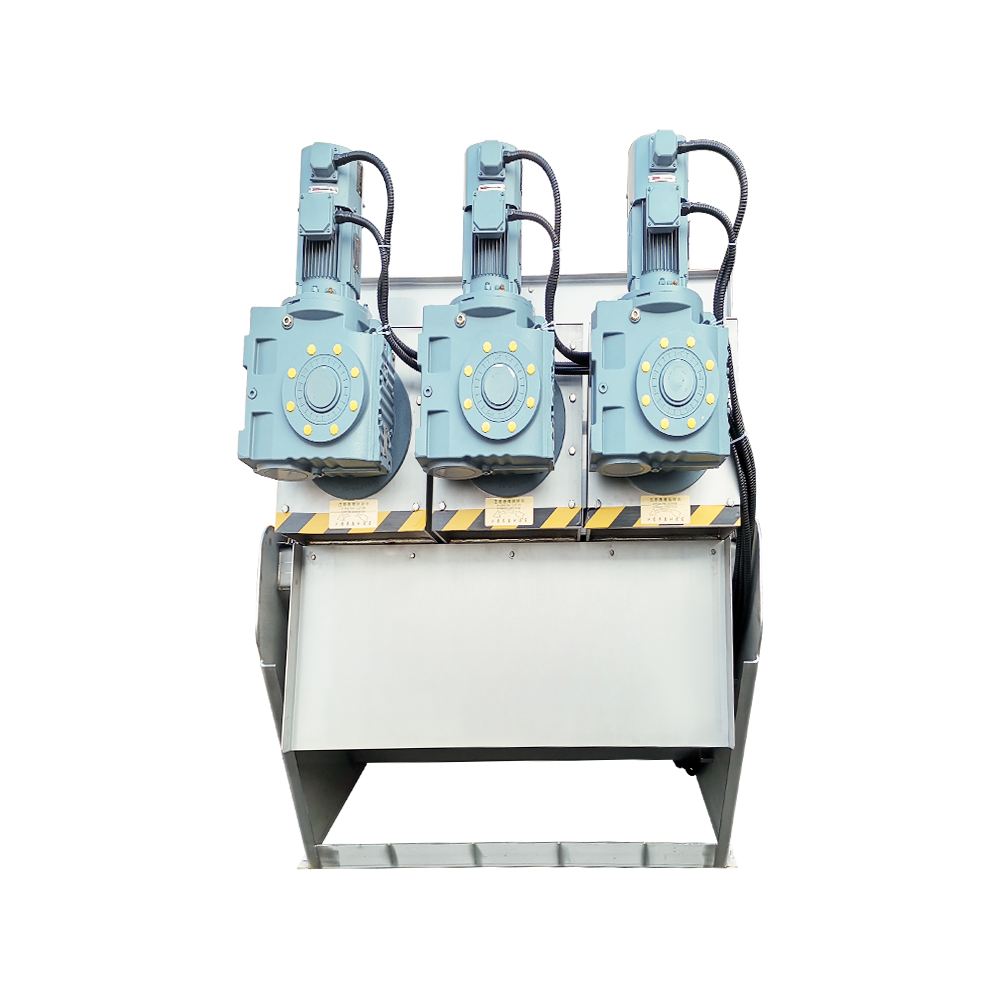 大型ステンレス鋼スクリュープレス汚泥脱水機 - 高効率 当社の大型高効率ステンレススチール製スクリュープレスで廃水処理を最適化します。この機械は優れた脱水能力を提供します。 製品を見る→
間違ったポリマーの投与量を補償する機械設計を期待しないでください。化学反応が間違っている場合、最高のプレスでも濁った濾液が返されます。機械を比較するときは、供給ゾーンの形状、脱水セクションの長さ、および構造の材質を確認してください。 スクリュー汚泥脱水機の選び方 スラッジのタイプ、固形分濃度、ポリマーの予算に基づいて決定します。
実践的な最適化ワークフロー
- ベースラインを確立します。飼料固形分、濾過固形分、ケーキ乾燥度、ポリマー投与量、乾燥トンあたりのポリマーコストを記録します。
- 実際の飼料スラッジに対して凝集試験を実行して、最初の推定値を取得します。
- 一定の供給流量で制御された用量ランプを実行し、応答曲線をプロットします。
- 操作量は、ケーキの乾燥がピークに達するか、濾液の透明度が悪化する点より 5 ~ 10 パーセント低く設定します。
- データを毎週確認し、汚泥の特性が変化するたびにランプを再実行します。
この順序に従う植物は通常、次のことを発見します。 スクリュープレス汚泥脱水の最適化 機械的な変更というよりも、送り制御に関するものです。最大の利益は、1 回限りの調整ではなく、小さく継続的な修正から得られます。
運営コスト面では、 ポリマーとエネルギーコストの分析 スクリュー プレスの設置全体で、線量の最適化がなぜ効果があるのかを示しています。ポリマーは通常、エネルギーに次いで 2 番目に大きな脱水コストであり、毎日のわずかな過剰線量であっても、1 年にわたって重要な項目になります。
ポリマーの投与量は、設定したらすぐに忘れられるパラメーターではありません。汚泥の品質、薬品バッチ、温度、プレス条件などにより変動します。スクリュープレスから最良の結果を得ているオペレーターは、投与量をライブ設定値として扱います。つまり、凝集をチェックし、濾液を観察し、少しずつ調整します。その成果は、ケーキがより乾燥し、濾液がより透明になり、化学薬品のコストが削減され、シフトごとに注意を払うことなく印刷機が稼働し続けるという形で現れます。


 TOP